
SLS – Selektives Lasersintern
Komplexe Kunststoffgeometrien ganz ohne Stützstrukturen
So funktioniert’s
Beim SLS-Verfahren wird Kunststoffpulver punktgenau versintert, während umgebendes Pulver das Bauteil während des Drucks von selbst stützt – Stützstrukturen entfallen dadurch komplett. Das erlaubt maximale Gestaltungsfreiheit, dichte Packung mehrerer Bauteile im Bauraum und eine wirtschaftliche Fertigung von Prototypen bis zur Großserie.
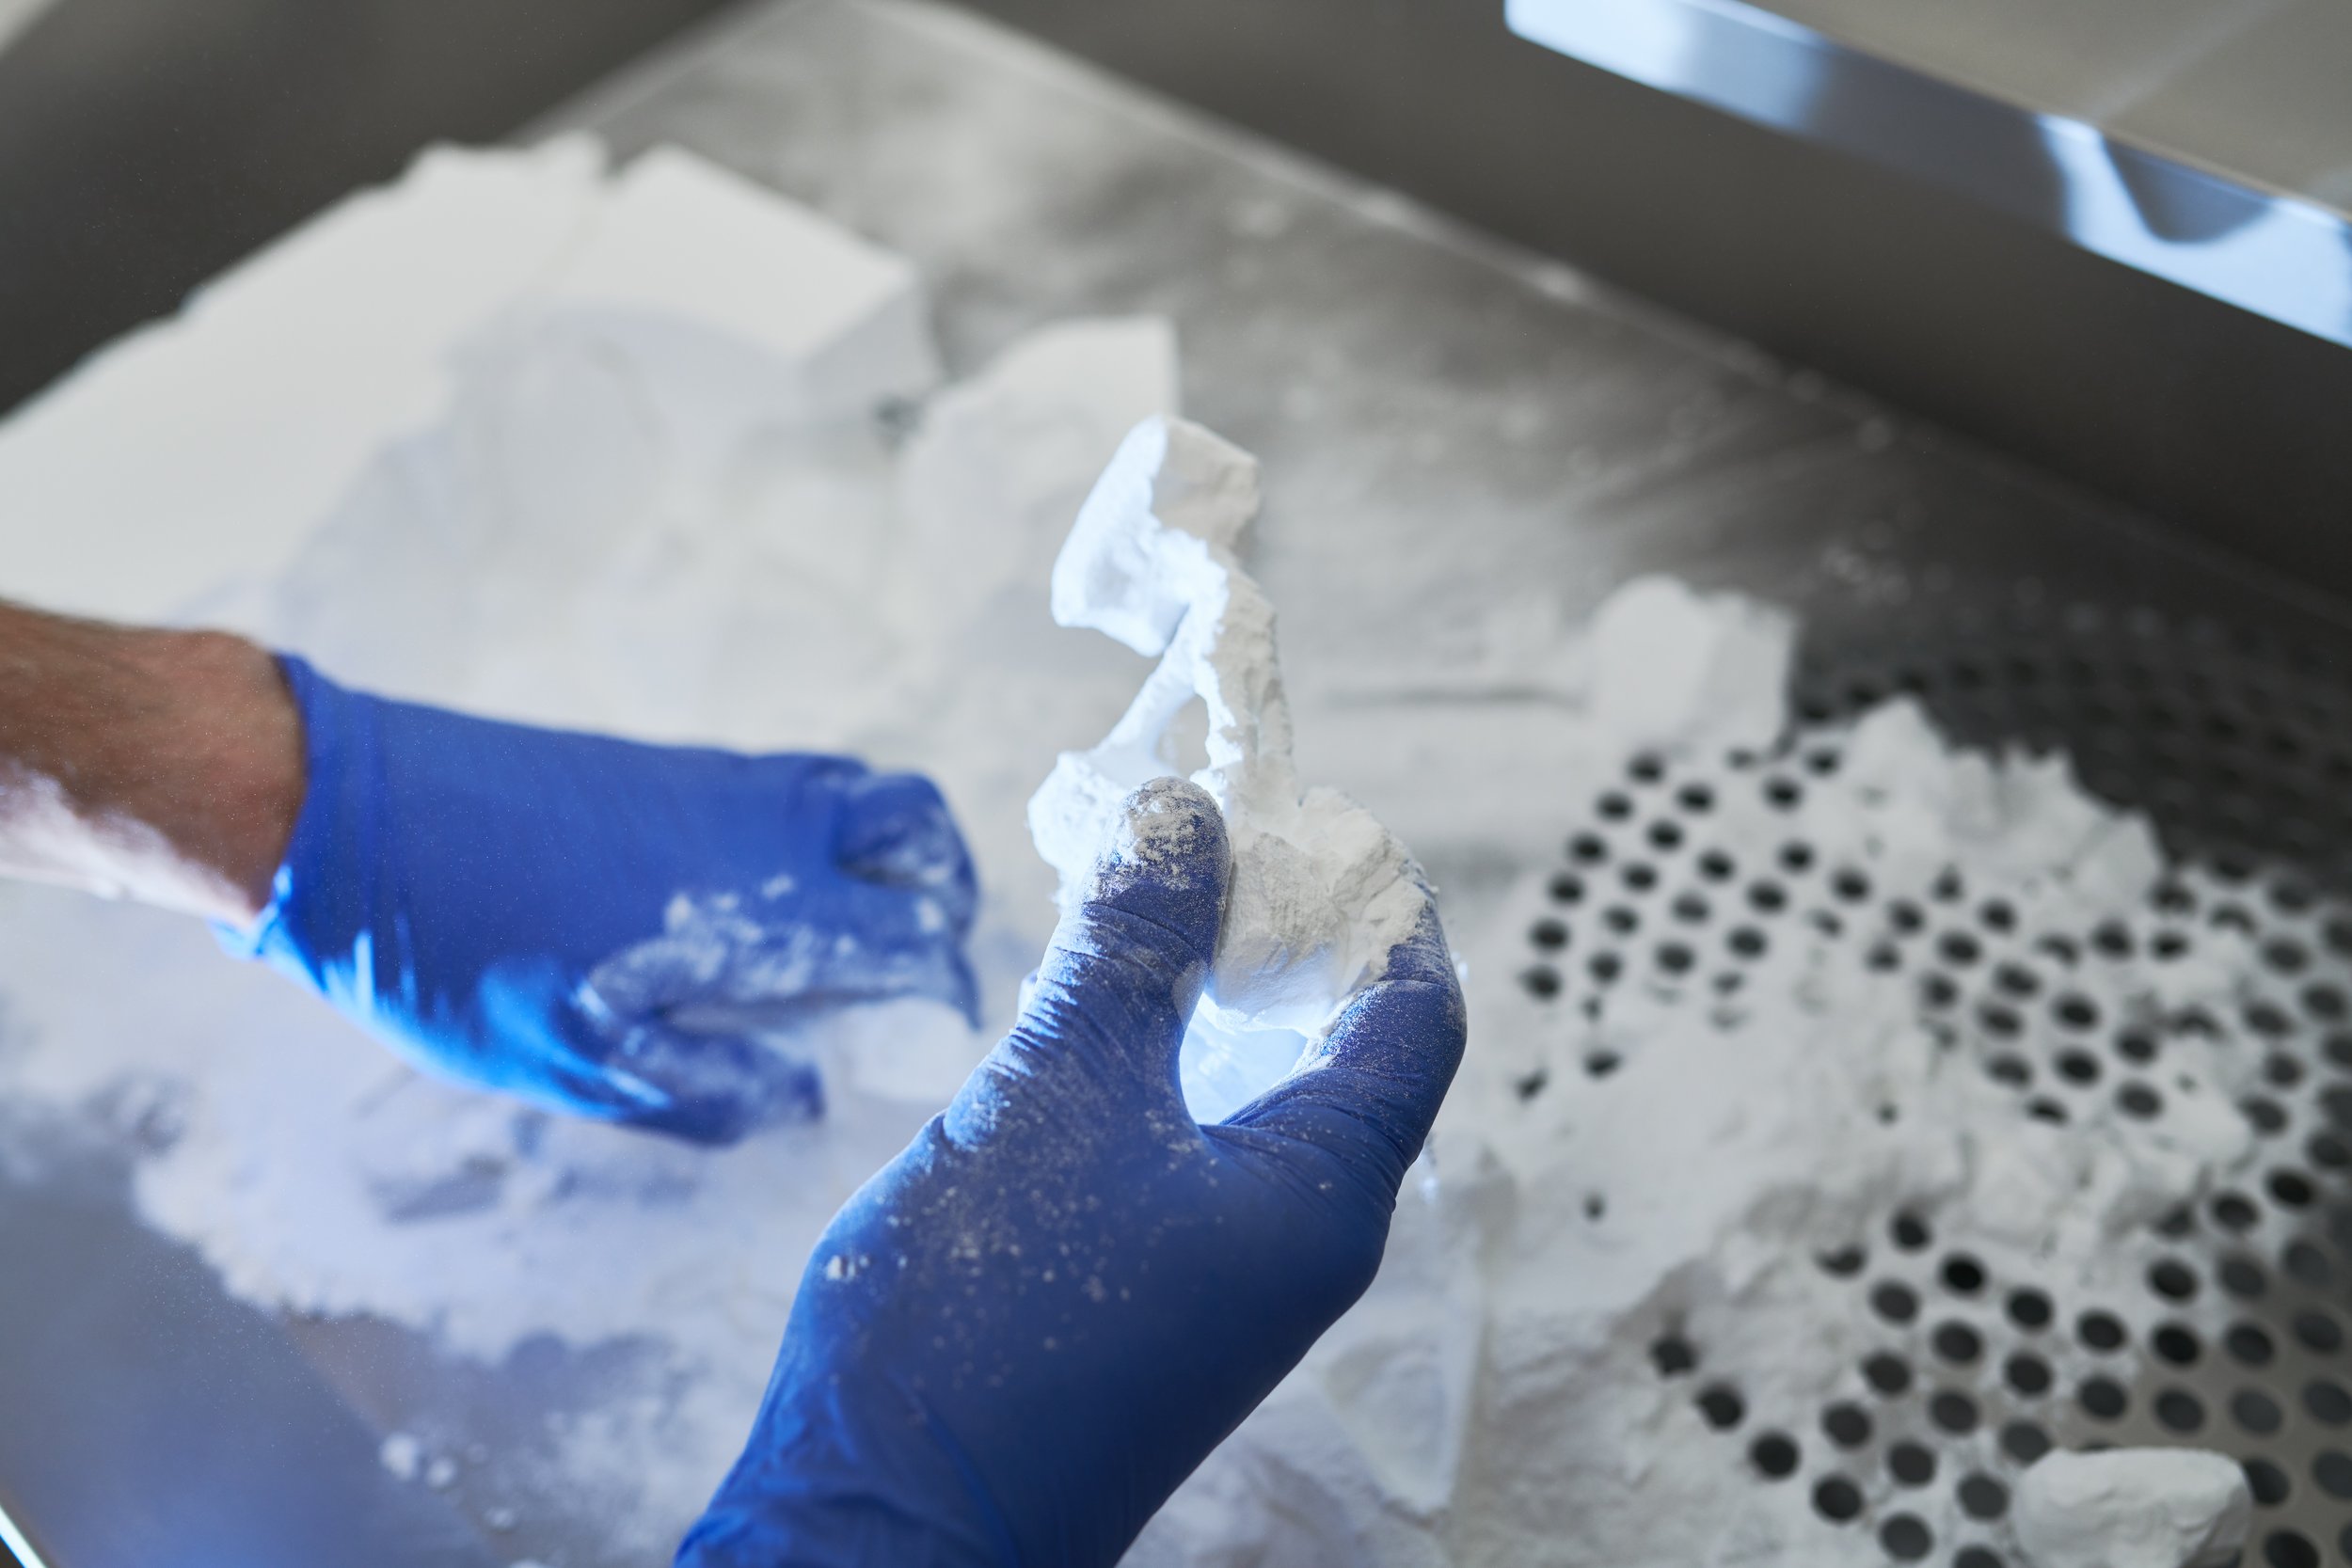
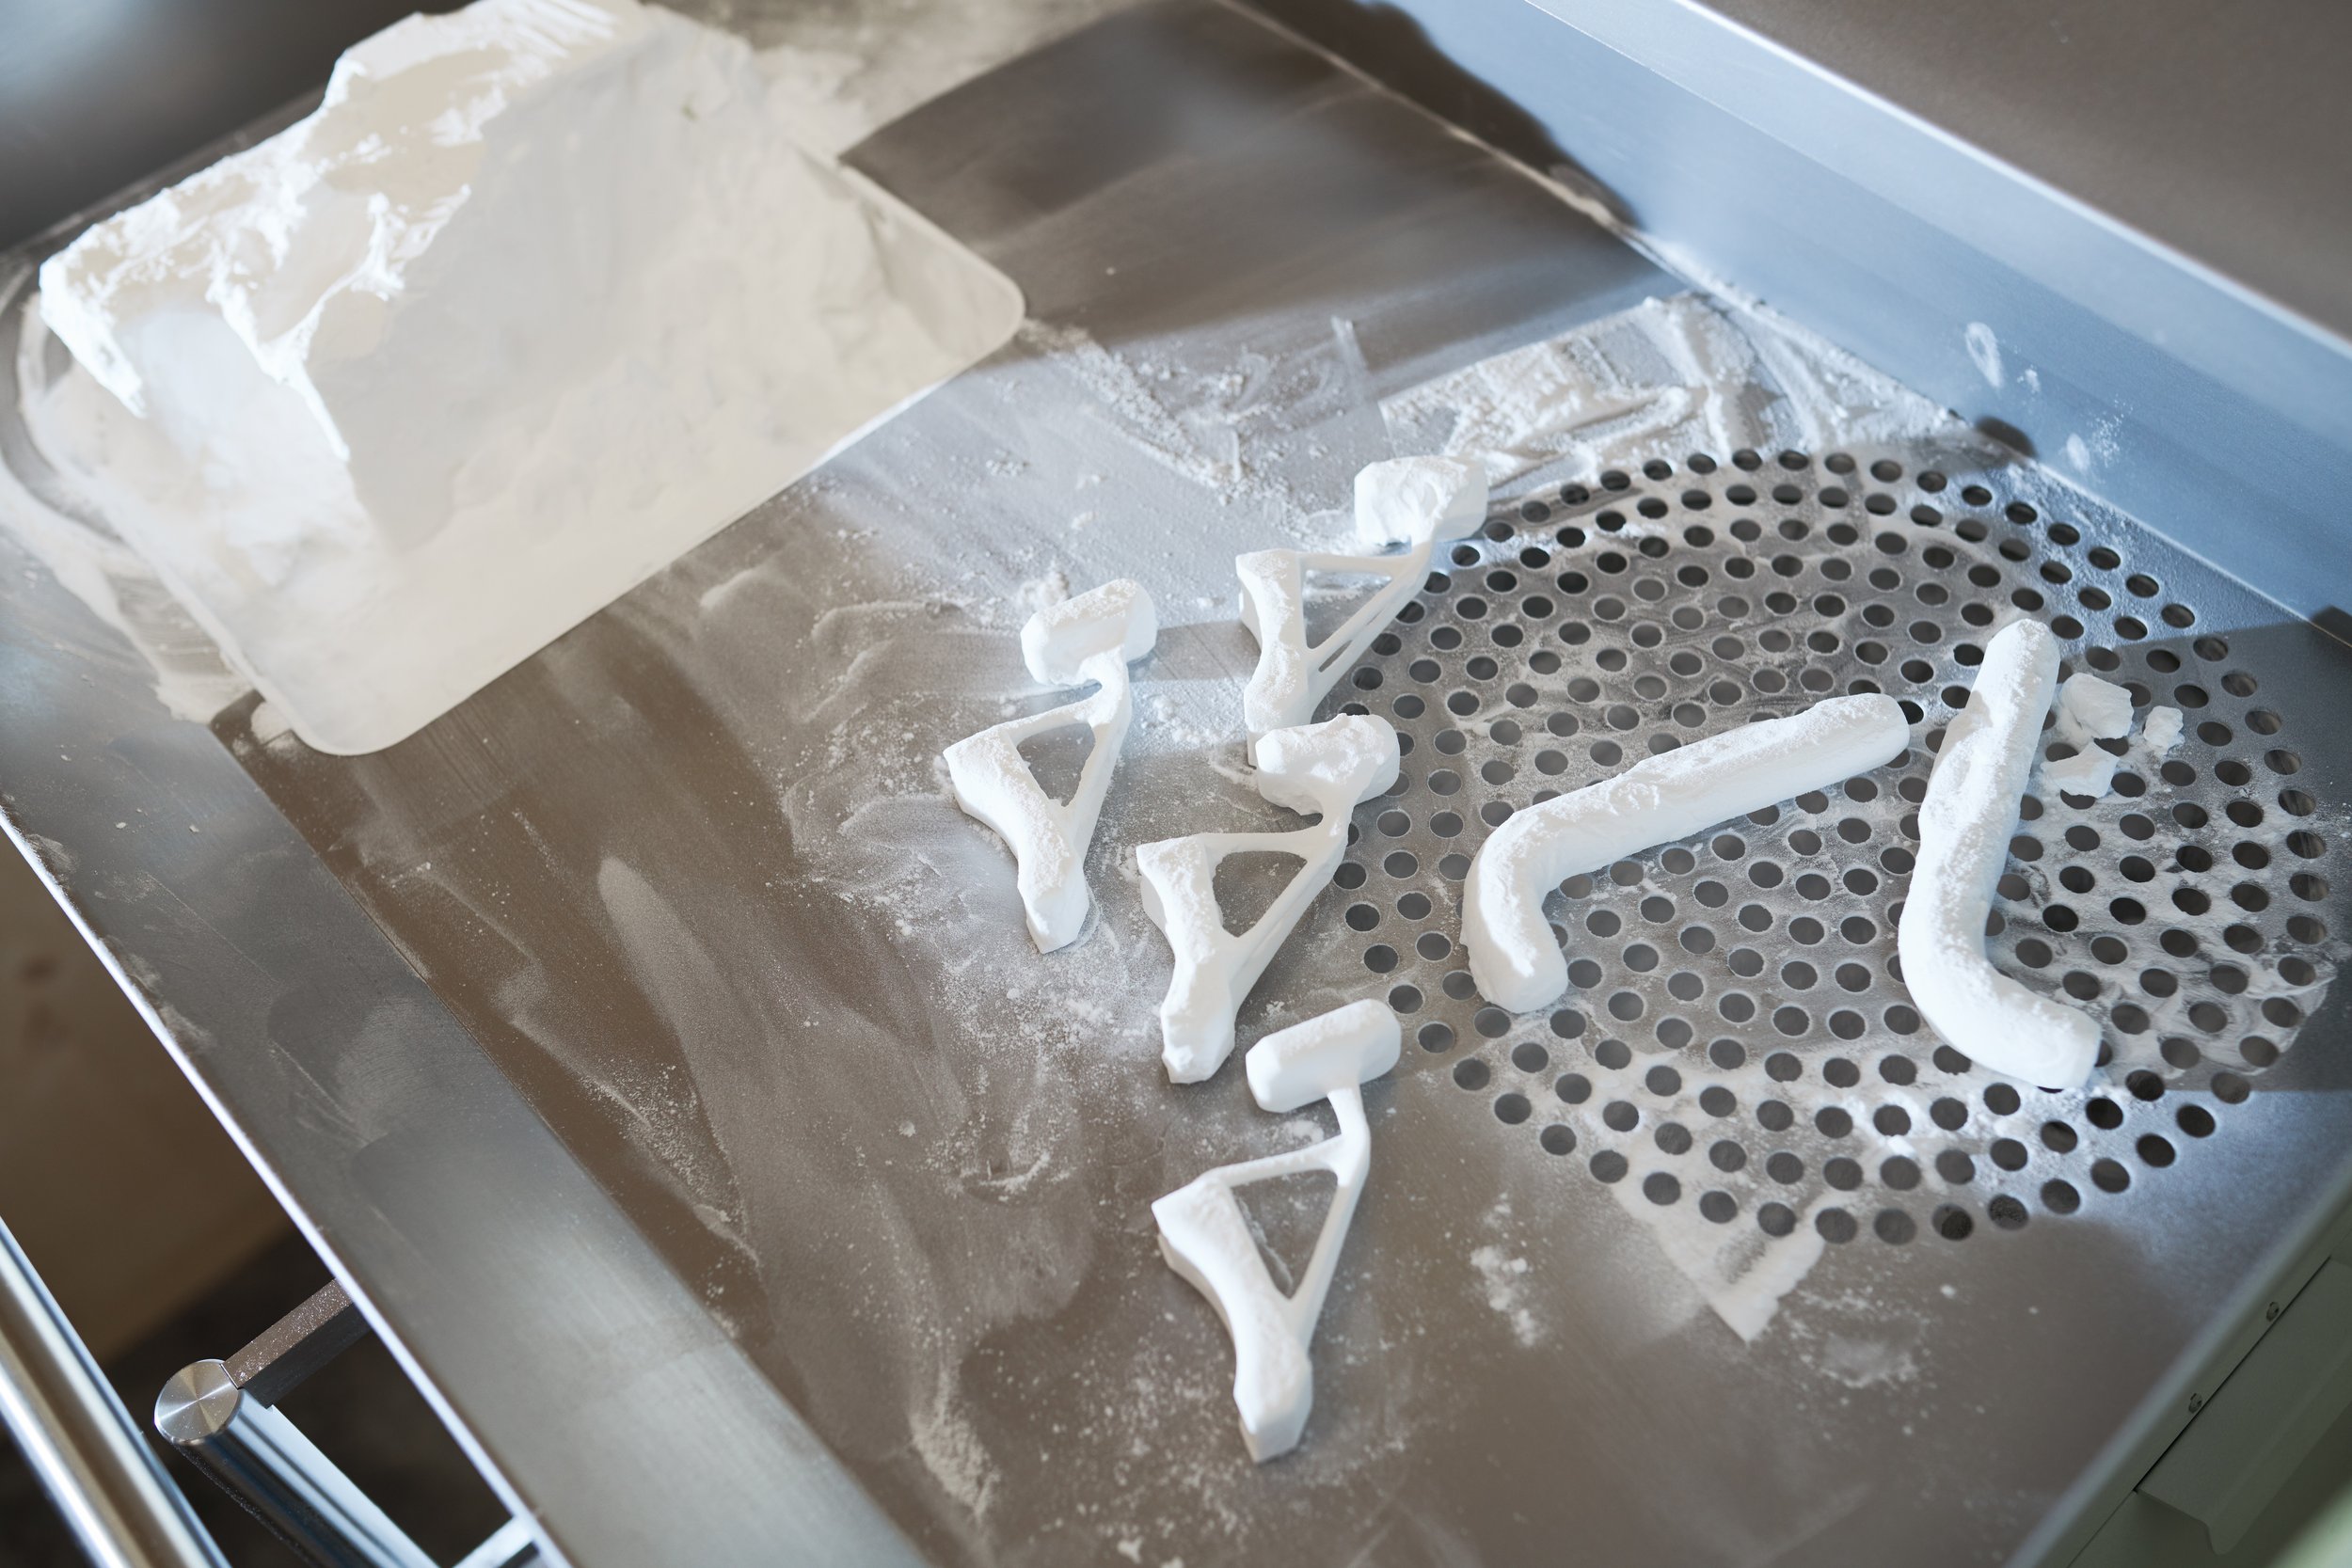
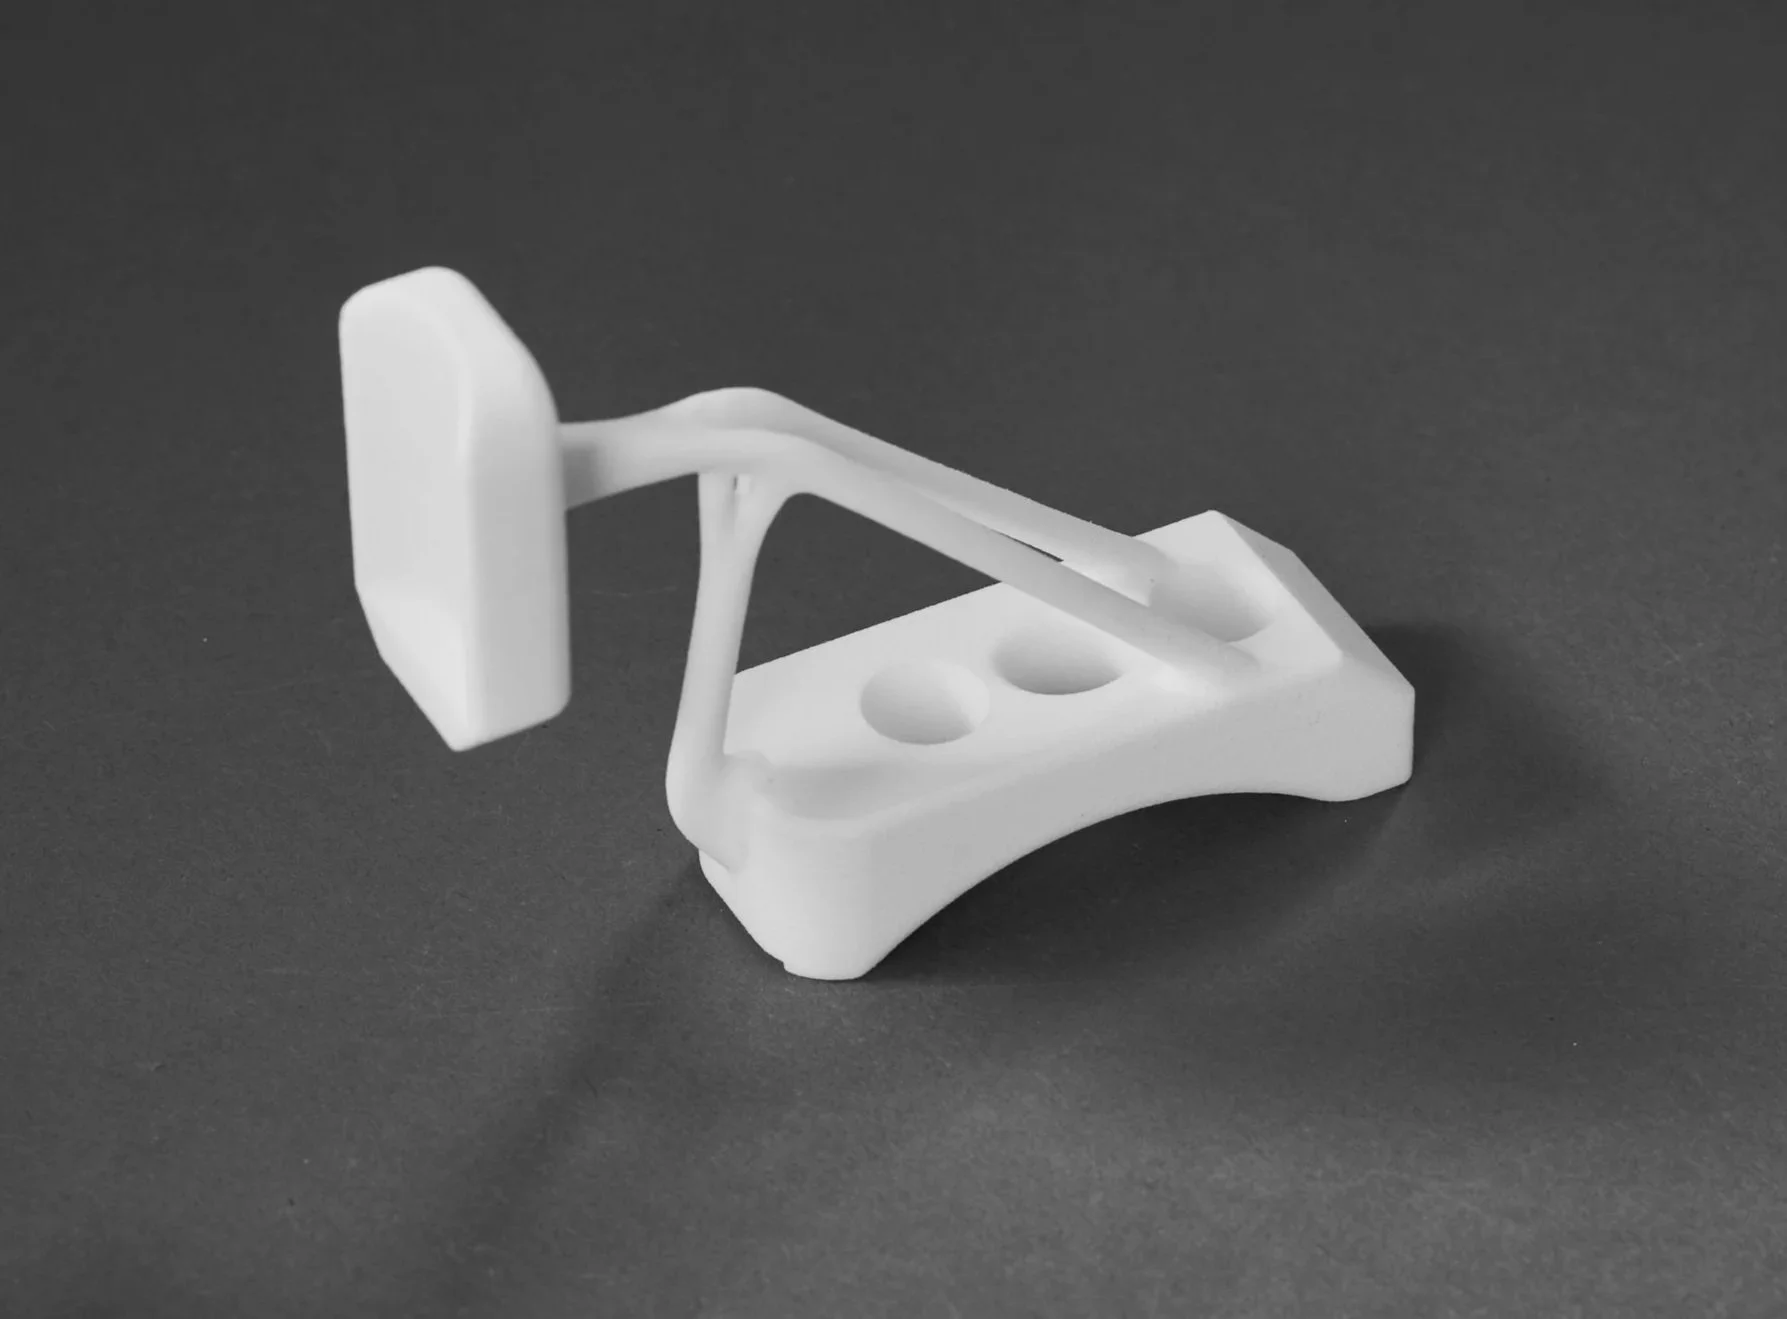
Impressionen aus unserer Produktion
Prozessoptimierung
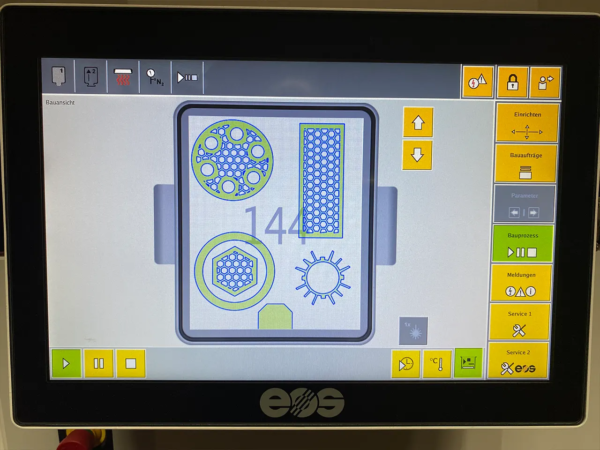
1. Datenvorbereitung: Das CAD-Modell wird gesliced, mehrere Bauteile werden platzsparend im Bauraum verschachtelt, da keine Stützstrukturen nötig sind.
2. Vorwärmen: Das Kunststoffpulver im Bauraum wird knapp unter seinen Schmelzpunkt vorgewärmt.
3. Pulverauftrag: Eine dünne Pulverschicht wird gleichmäßig aufgetragen.
4. Selektives Sintern: Mehrere Laser versintern das Pulver punktgenau entlang der Bauteilkontur, das umgebende Pulver bleibt lose und stützt das Bauteil.
5. Absenken & Wiederholen: Die Plattform senkt sich, eine neue Schicht wird aufgetragen, der Vorgang wiederholt sich bis alle Bauteile im Baujob fertig sind.
6. Kontrolliertes Abkühlen: Die Bauteile kühlen langsam im Pulverbett ab, das ist entscheidend für Maßhaltigkeit und verzugsfreie Bauteile.
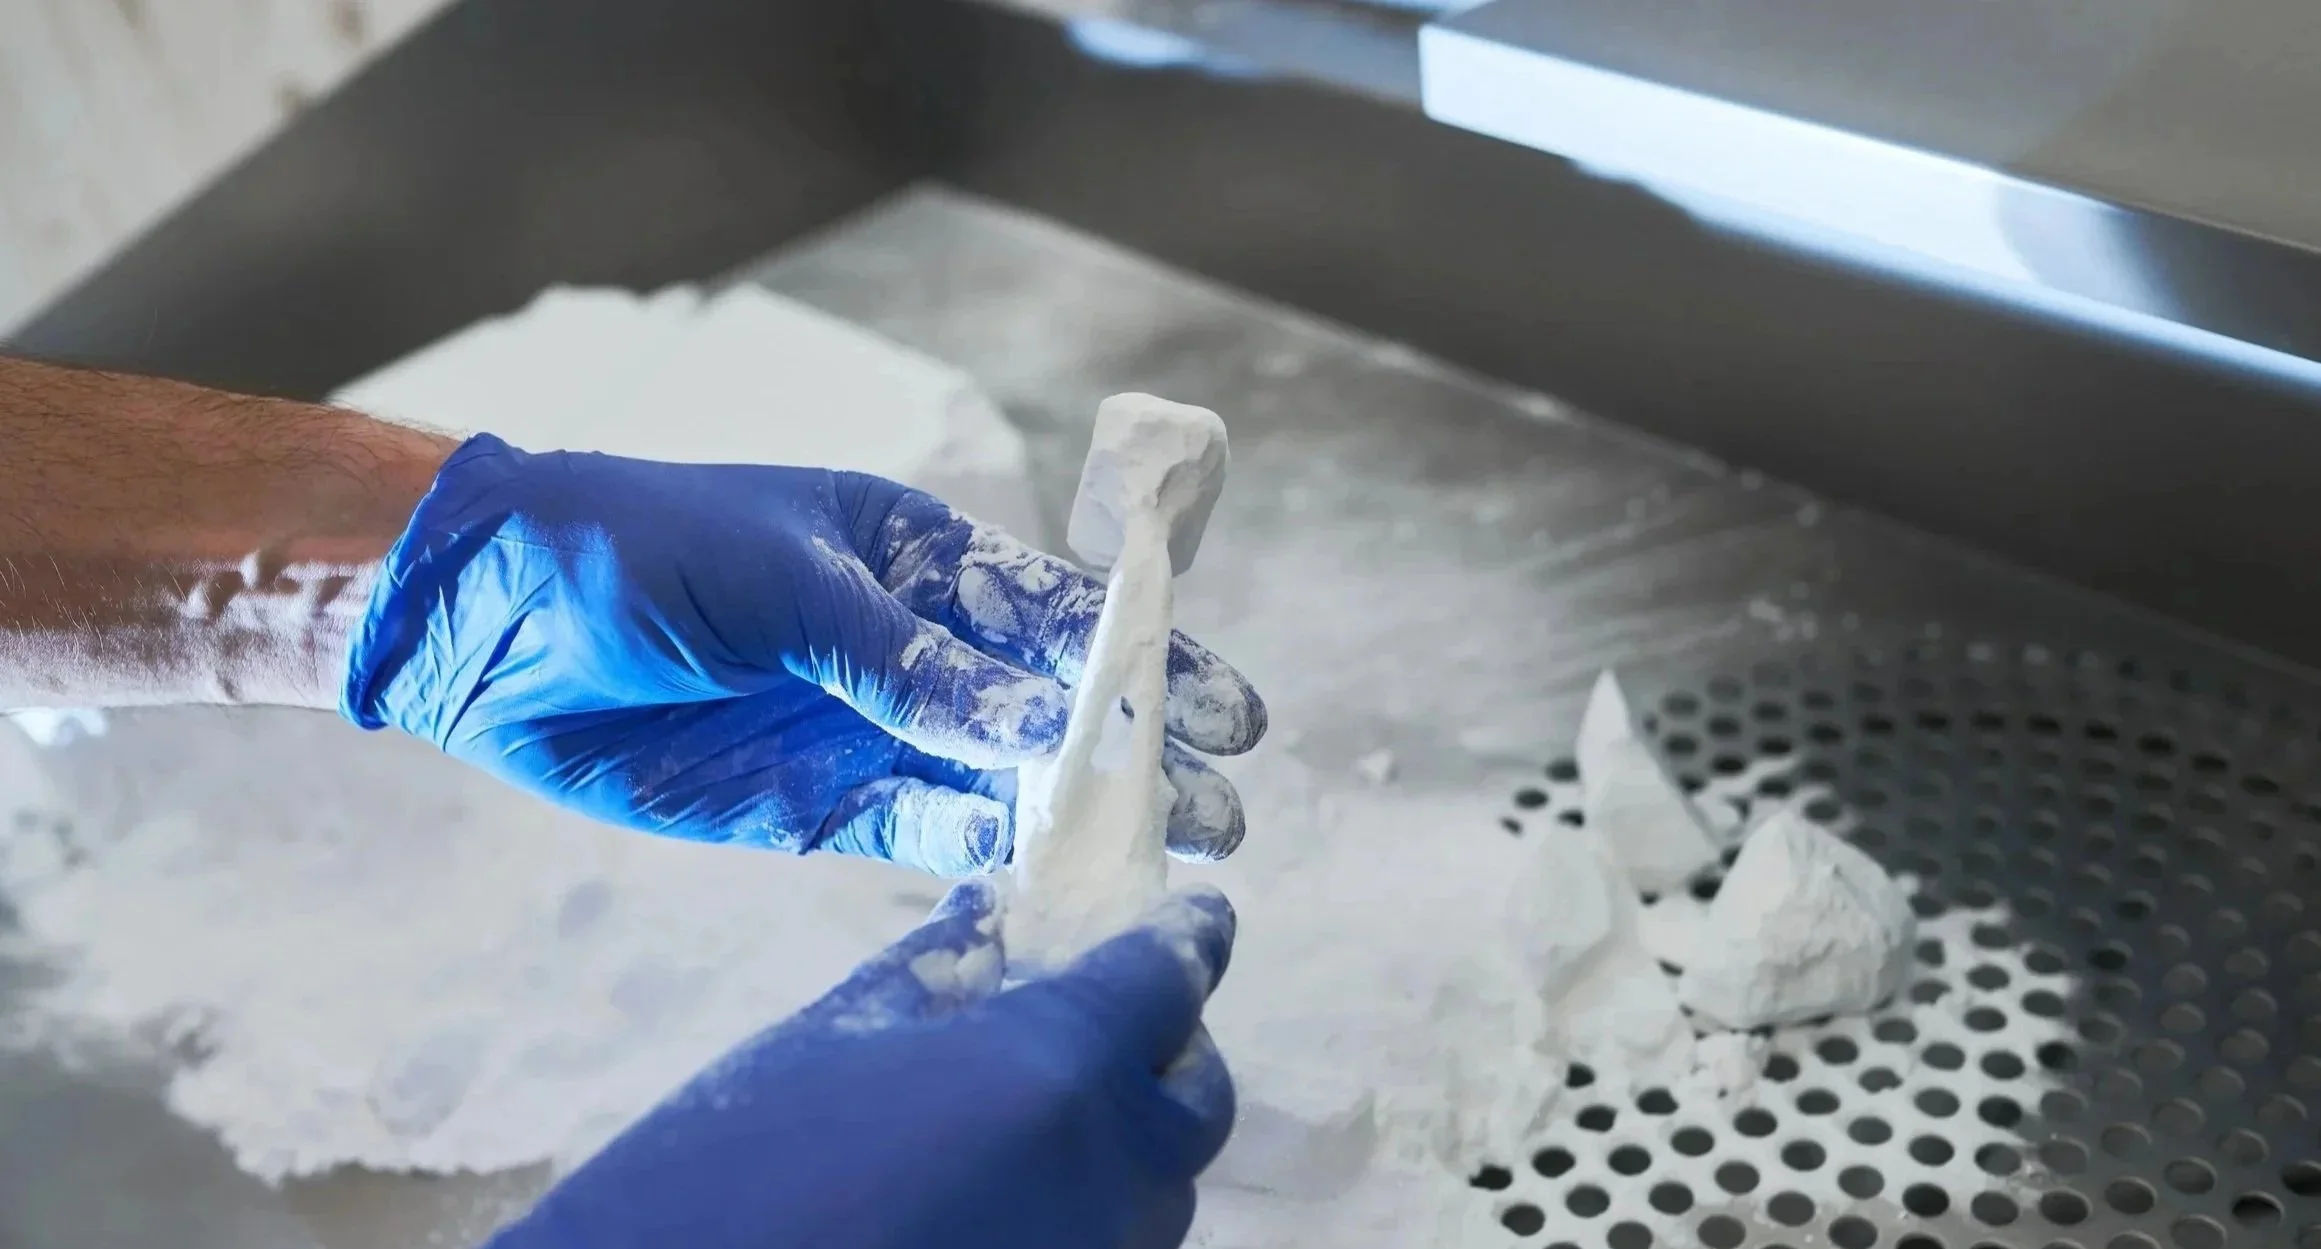
7. Entpacken & Nachbearbeitung: Bauteile werden aus dem Pulverkuchen entnommen, überschüssiges Pulver wird abgestrahlt oder gebürstet und für künftige Baujobs aufbereitet.
Unsere Verfahren
SLM – Selektives Laserschmelzen
SLS – Selektives Lasersintern
Unsere Materialien
Unsere Drucker
Unsere Leistungen